
Fråga en förpackningsingenjör vad som gör att en parfymflaska känns pålitlig, och svaret är inte glaset. Det är pumpen. En spraypump för aluminiumparfym måste fungera inom snäva toleranser: skalet, kragen och de inre ventildelarna måste anpassas till en bråkdel av en millimeter, annars läcker pumpen, sprutar ojämnt eller tappar primer. Att förstå hur dessa pumpar tillverkas hjälper köpare att utvärdera leverantörskapacitet, ställa realistiska kvalitetsförväntningar och undvika förpackningsfel på fyllningslinjen.
En aluminiumparfymspraypump är inte ett enda material eller en enda process. Det är en sammansättning av metall-, plast- och elastomerdelar. Aluminiumskalet, kragen och locket är vanligtvis gjorda av metallspole eller ämne; kolven, skaftet och manöverdonsmunstycket är formsprutad plast; fjädern och kulan i ventilen är av rostfritt stål; och tätningspackningen är gjord av en elastomer som är kompatibel med doftformuleringar.
Varje material väljs ut för ett specifikt jobb. Aluminium ger pumpen strukturell styvhet och en förstklassig finish. Plast ger lågfriktionsrörelse och exakt doseringsgeometri. Rostfritt stål ger konstant fjäderkraft. Kombinationen av dessa material avgör hur många mikroliter doft som doseras, hur mycket kraft som krävs för att pressa ställdonet och om pumpen förblir läckagefri under transport och lagring.
De flesta pumpskal av aluminium börjar som en platt skiva skuren från en spole. En press djupdrager skivan till en kopp, ritar sedan om och trimmar den för att nå måldiametern och väggtjockleken. Samma stämplings- och formningsförmåga ger aluminiumkragar och lock. Intern aluminiumstämpling är en av anledningarna till att en tillverkare kan kontrollera väggtjockleken innan pumpen monteras.
Om väggtjockleken varierar med några hundradelar av en millimeter kan krimpningen inte skapa en enhetlig tätning runt flaskhalsen. Grader på fälgen kan skada packningen. Ytrepor kan bli synliga efter anodisering. Dessa problem löses bäst vid stämplingsstadiet, inte efter att pumpen har monterats.
Crimppumpar förlitar sig på skalets förmåga att deformeras runt en glashals utan att spricka. Skalets innerdiameter, krympningsdjupet och fälgens tillstånd måste alla kontrolleras. Skruvpumpar behöver däremot exakt formade gängor som matchar flaskans finish.
Ett exempel på denna formad aluminiumkonstruktion är 20 mm aluminiumskruv parfym fin dimma pump spruta , som kombinerar en ytterdiameter på 20,8 mm med ett gängat aluminiumhölje.
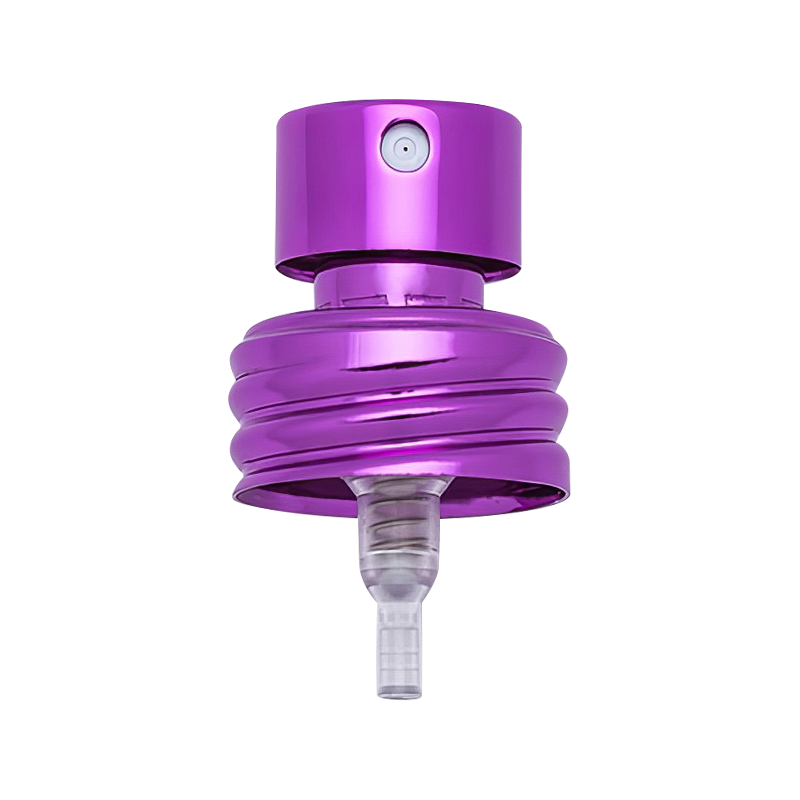 Anpassad XY-LK-20.8CK 20 mm aluminiumskruv parfym fin dimma pump spruta OD20.8 mm Zhangjiagang XinYe Chemical Sprayer Co., Ltd. specialiserar sig på anpassade och grossist XY-LK-20.8CK 20 mm aluminiumskruv parfym fin dimma pump ... Visa produkt →
Inuti aluminiumskalet finns pumpmekanismen: en kolv, en spindel, en kulbackventil, en fjäder och ett dopprör. De flesta av dessa inre komponenter är av plast och tillverkas genom formsprutning. Deras dimensionella noggrannhet avgör doseringen per spray.
Doftpumpar beskrivs ofta av deras effekt, till exempel ett standardslag på 90 mikroliter. Den siffran kommer från diametern på mätkammaren och den effektiva slaglängden. En något överdimensionerad kolv kan öka friktionen; en underdimensionerad kan tillåta vätska att passera kammaren. Korrekt formsprutning håller delens geometri stabil över stora produktionsserier.
Även en liten blixt på kolvkanten kan göra en pump svårare att trycka eller få den att fastna. En skev pumpkropp kan släppa in luft i doseringskammaren, vilket gör att pumpen tappar fyllning efter några sprayningar. För varumärken som använder högetanolformuleringar måste plasten också motstå kemisk svullnad eller sprickbildning.
Packning och fjäder är lika viktiga. Packningen tätar området där pumpen är fäst vid flaskan och fjädern ger returkraften efter varje spray. Båda måste överleva kontakt med parfymoljor, etanol och eteriska oljor. En pump som fungerar i vatten kan misslyckas i ett hårt doftkoncentrat, varför testning av materialkompatibilitet är en del av utvecklingsprocessen.
Efter formningen går aluminiumdelar genom anodisering. Denna elektrokemiska process skapar ett tätt oxidskikt på metallytan. Skiktet förbättrar hårdheten, skyddar mot korrosion och absorberar färg för guld, silver, svart, roséguld eller anpassade märkesfärger. För parfymförpackningar är anodisering mer än ett kosmetiskt steg; det är den främsta barriären mellan blankt aluminium och miljön.
Ett dåligt anodiseringsarbete kan orsaka färgfel, oxidationsmärken eller matt yta med tiden. Köpare bör inspektera provytorna under samma ljusförhållanden som de kommer att använda för slutprodukten. A guide för att förhindra oxidation och friktionsmärken på anodiserade kragar förklarar hur ytkvaliteten bibehålls genom hantering och packning.
För dekorativa metalldelar, a guld eller silver anodiserad parfym trappad krage visar hur samma aluminiumsubstrat kan ge väldigt olika visuella ytbehandlingar beroende på anodiseringsprocessen.
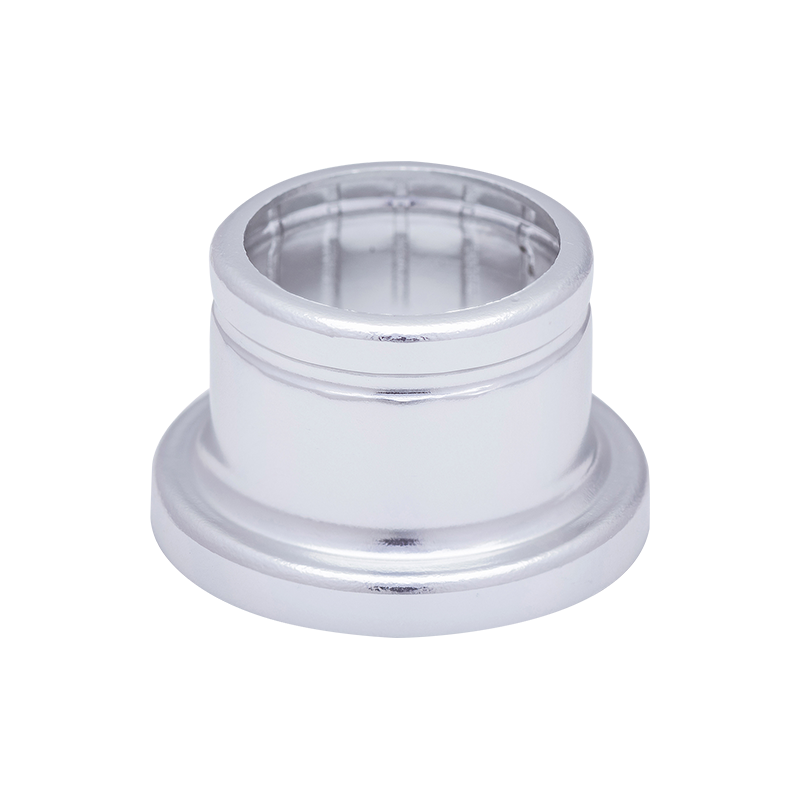 Anpassad XY-ZT-17.3*14DBSNG Guld/Silver Parfym Keps Krage Aluminium Steg Krage Zhangjiagang XinYe Chemical Sprayer Co., Ltd. specialiserar sig på specialanpassade och grossist XY-ZT-17.3*14DBSNG Guld/Silver Parfym Cap Collar Alum... Visa produkt →
Montering är där precision blir prestanda. Plastpumpkroppen sätts in i aluminiumskalet, fjädern och kulan placeras, skaftet och ställdonet är inriktade och doppröret är monterat. Den slutliga monteringsmetoden beror på pumpens stil.
Crimppumpar pressas mekaniskt på glasflaskhalsen, vilket skapar en tätning genom metalldeformation. Crimpless pumpar undviker den deformationen, vilket kan förenkla vissa fyllningslinjer men kräver en annan packningsstrategi. Skruva pumpar fast på halsen och är lättare att ta bort och sätta fast igen.
För en 15 mm hals, en 15 mm crimp parfym fin mist pump spruta med en kortare kropp är ett kompakt val. Mer information om beteendet hos denna kategori finns i en översikt över FEA15 crimp pump-teknik för parfym och kosmetiska sprutor .
 15 mm FEA15 Crimp Parfym Pump Sprayer för automatisk doftfyllning Högkonsistens 15 mm crimp parfympump med kortare ställdonslag, optimerad för automatiserade tappningslinjer. Säkerställer tillförlitlig dosering och... Visa produkt →
Automatiserad montering minskar variationen, men bara om processen är korrekt inställd. Crimpdjup, fjäderfäste, packningsplacering och ställdonsinriktning måste alla kontrolleras inom snäva gränser. Om krimpningen är för lös läcker pumpen. Om den är för tät kan packningen skäras, och flaskan kan spricka vid montering.
Tabellen nedan sammanfattar de huvudsakliga tillverkningsstegen, de parametrar som är viktiga och de fel som kan uppstå när kontrollen tappas.
| Scen | Nyckelparametrar | Kvalitetsrisk |
|---|---|---|
| Aluminiumstämpling | Väggtjocklek, diameter, ytfinish | Inkonsekvent väggtjocklek, repor, grader |
| Formsprutning | Delmått, ytfinish | Skevhet, blixt, blockerade munstyckskanaler |
| Anodisering | Oxidskikttjocklek, färgkonsistens | Färgfel, dålig vidhäftning, korrosion |
| Montering | Crimpdjup, fjäderfäste, packningsplacering | Läckage, löst ställdon, inkonsekvent spruteffekt |
| Testning | Prime volym, slagkraft, sprutmönster | Avvisade enheter som kan förorena fyllningslinjer |
För skruvförslutningar gäller samma principer. Aluminiumskalet kan ha gängor som matchar en standardiserad finish som 13/415 eller 18/410. Köpare som behöver förstå hur dessa format beter sig i praktiken kan läsa hur aluminiumskruvsprutor med fin dimma har utvecklats från teknikiteration till marknadsmönster .
Kvalitetskontroll i produktion av aluminiumparfymspraypumpar är inte en slutkontroll. Det händer över stämpling, gjutning, anodisering och montering. En tillverkare med dedikerad QC- och FoU-personal kan mäta komponentdimensioner, testa sprayvolymen och kontrollera läckor innan pumpen når påfyllningslinjen.
XinYe Chemical Sprayer driver tre produktionsbaser som tillsammans täcker 100 000 kvadratmeter mark och 250 000 kvadratmeter golvyta, med mer än 600 anställda. Närmare 100 anställda arbetar med kvalitetsledning och teknisk utveckling. Företaget uppger också att dess kvalitetsledningssystem är ISO9001-2008 certifierat. Tillverkningskedjan inkluderar aluminiumstämpling, formsprutning, aluminiumanodisering och automatiserad montering, vilket ger köpare en enda ansvarig källa för kritiska pumpkomponenter.
När du utvärderar leverantörer, kontrollera dessa punkter:
Att förstå tillverkningsprocessen sätter dessa frågor i ett sammanhang. En pump som misslyckas vid testning är vanligtvis inte en slumpmässig defekt; det är resultatet av ett toleransproblem vid stämpling, formning eller montering. Genom att ställa rätt frågor kan köpare välja en leverantör vars process är lika exakt som själva pumpen.
Tel: +86-13812990918
Phone: +86-512-58962260
Address: No.3, Xiangqun Road, Leyu, Zhangjiagang.


